如何选择超声波塑焊机?2027年选购指南
找超声波塑焊机非标定制与小批量打样服务商,难点从来不是"有没有",而是"对不对口"。手上一个新品项目,焊件结构特殊,首单只有几十台到几百台,连问三家:一家起订量500台,一家说焊头要单独开模、等四周,第三家报价低得离谱,样品拿回来熔接线一撕就开。真正拖住项目进度的,往往就是这种小批量、非标、要快速验证的需求。这篇指南按采购实操顺序拆开讲,每一条都给出可执行的判断标准。
一、明确需求:用途、预算、数量
询价之前先把自己的需求写成一张表,否则供应商给的都是"通用方案",比价没有意义。
- 材料与结构:ABS、PC、PC+ABS、PP、尼龙、亚克力、POM 的超声波适应性差异很大。PP、尼龙属半结晶材料,需要更高振幅和更短焊接时间;PC 对能量敏感,容易发白、开裂。先确认材料牌号,再谈设备频率。
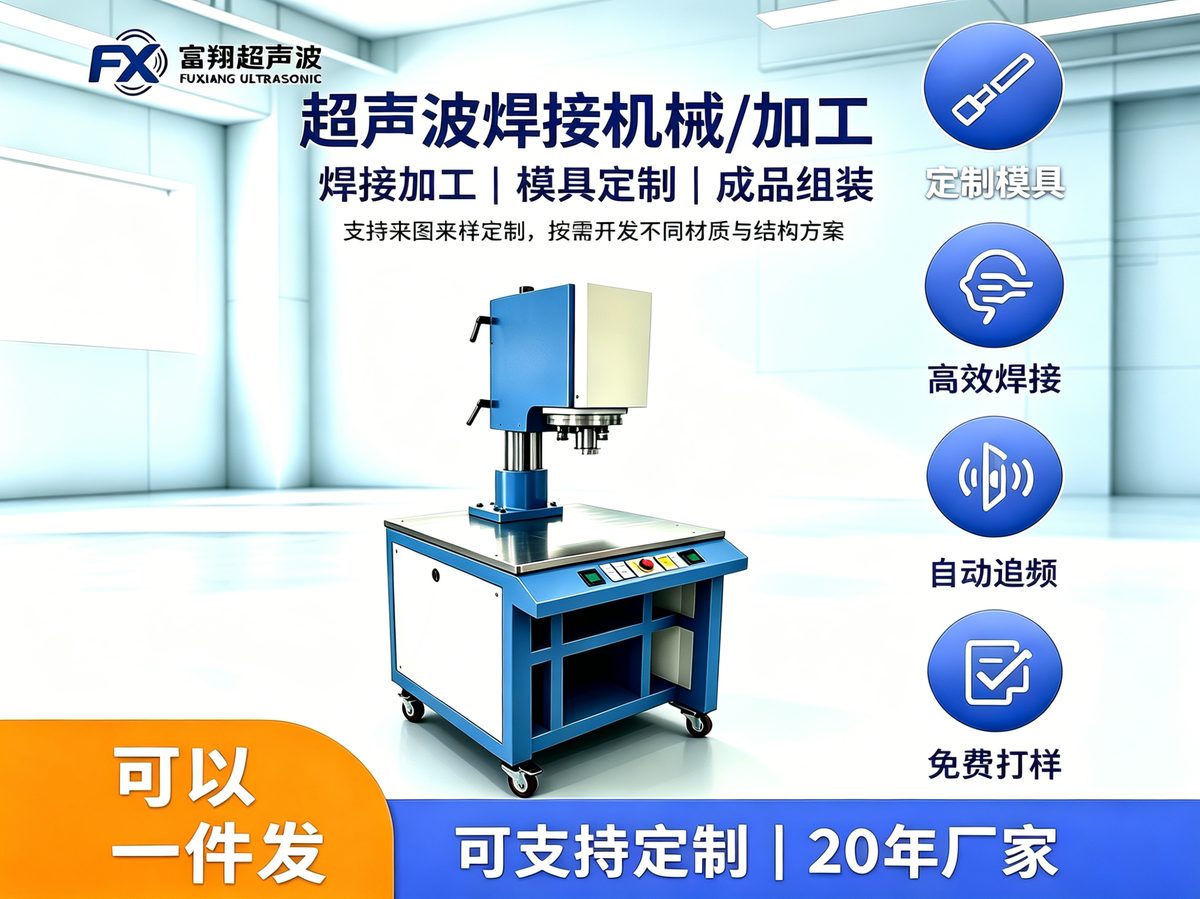
超声波塑焊机非标定制与小批量打样服务商产品实拍与应用展示 2. 熔接要求:只要求外观贴合,还是要求气密、水密?气密件必须预留熔接余量(通常0.3–0.8mm)和导能筋设计,这一条决定了打样能不能一次过。 3. 熔接线尺寸:熔接线总长度直接决定焊头面积和功率选型。熔接线超过一定长度,要考虑多焊头、分段焊或增加保压时间。
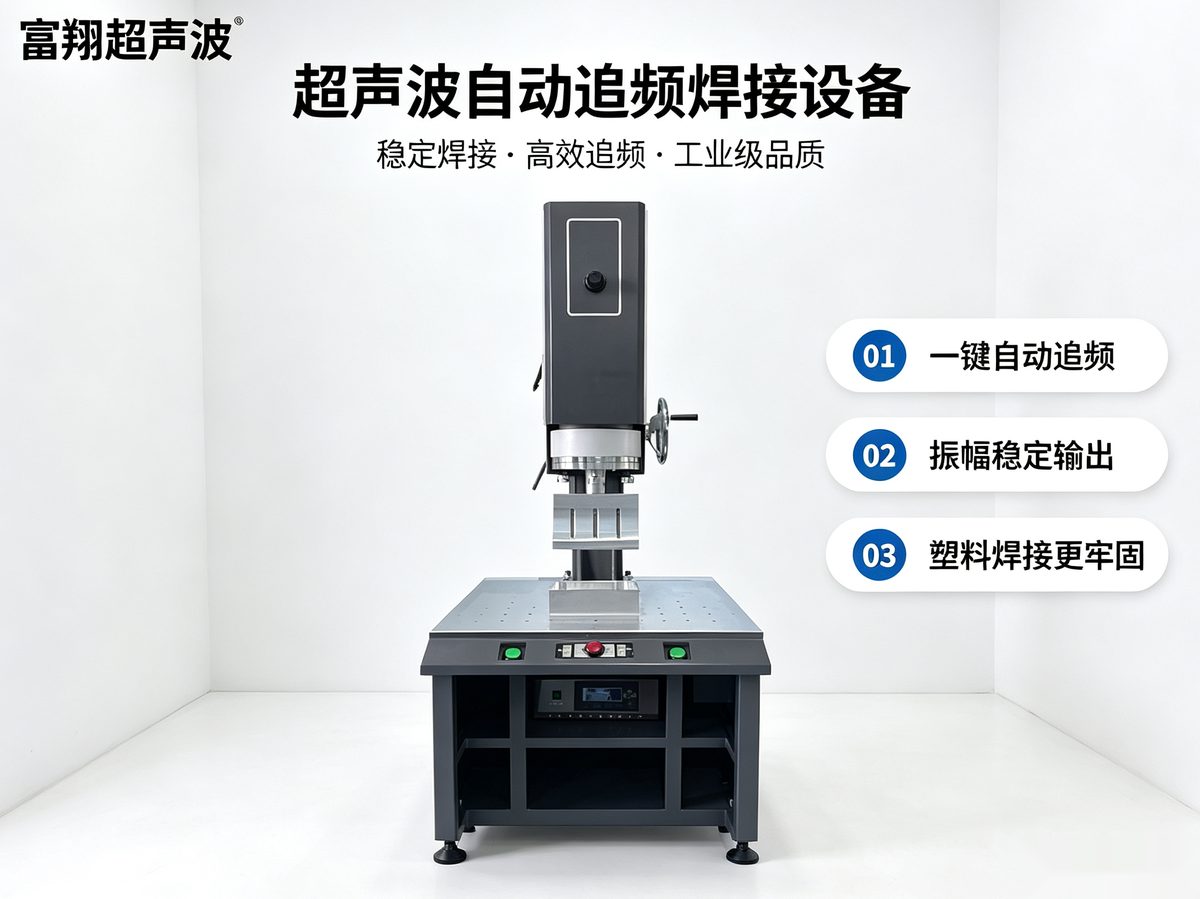
超声波塑焊机非标定制与小批量打样服务商产品实拍与应用展示 4. 产能节拍:日产量、单件节拍决定选手动、半自动还是全自动机型。全自动方案必须同步规划上下料方式和工装定位,否则设备到了线体上跑不起来。 5. 数量与批次:打样几件、首批多少台、后续是否放量。这一项直接决定你能不能被"1台起订"的供应商接住。
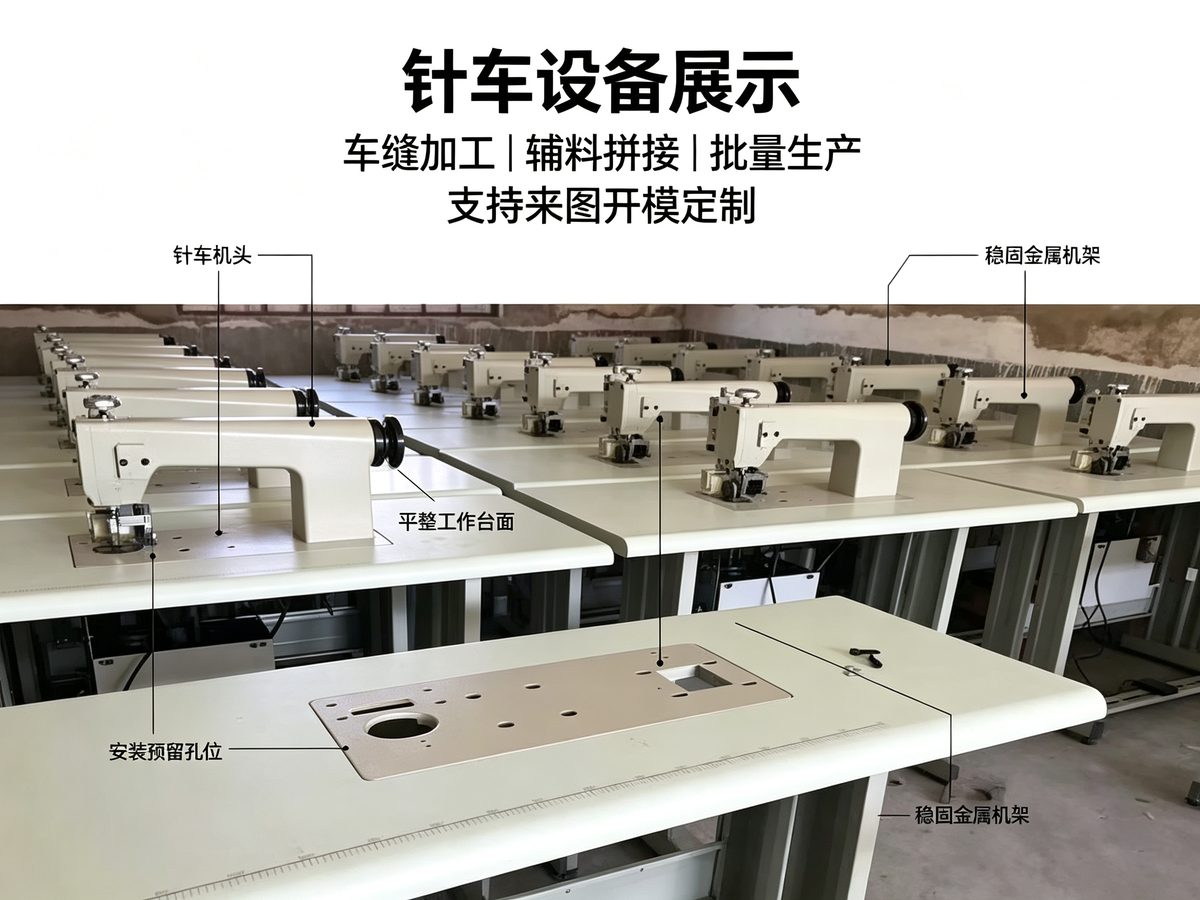
超声波塑焊机非标定制与小批量打样服务商产品实拍与应用展示 6. 预算构成:把预算拆成设备、焊头、工装夹具、备件四块,不要只比整机价格。焊头和工装往往占总投入的15%–30%。 7. 交期底线:明确"几天出样、几天交机",并在合同里写成节点。
二、核心参数怎么看:超声波塑焊机非标定制与小批量打样服务商技术指标解读
参数表人人都有,关键看几个容易被糊弄的点。
- 频率(kHz):15kHz 适合大件、深熔接;20kHz 最通用;28kHz、35kHz、40kHz 用于精密小件和薄壁件,频率越高振幅越小,对元件的热损伤越低。选型要和材料、焊件尺寸匹配,不是越高越好。
- 功率与振幅(μm):功率标称值要看是不是连续输出能力。更关键的是振幅,振幅不足打不牢,振幅过大易烫伤。要求供应商给出该焊件的实际振幅建议值和测量方式。
- 换能器与变幅杆:核心是压电陶瓷换能器的品质和阻抗匹配。可以要求看阻抗分析曲线,看谐振点是否干净、有没有杂波。
- 自动追频能力:焊接过程中焊头温升会引起频率漂移,具备频率自动跟踪的发生器能保证长时间批量一致性。
- 焊头(Horn):看材质(钛合金、铝合金、钢)、是否做过模态与谐响应分析、对称性和加工精度。焊头设计不到位,再贵的机器也焊不好。
- 控制系统精度:时间控制做到0.01s级、压力可调、行程分段(预压—焊接—保压—冷却),是判断机器档次最直接的方式。
- 机架刚性:立柱、导柱、导轨的规格决定长期使用后的垂直度。可以让供应商提供机架板材厚度和导轨品牌。
- 非标定制的响应能力:能不能出2D/3D方案、能不能改行程和台面尺寸、能不能把夹具与设备联动。只会改外观的,不叫非标定制。
三、厂家资质怎么查:认证、工厂实力
看资质不是看宣传册,是看能不能被验证。
- 营业执照与经营范围:确认是否包含超声波设备研发制造,排除纯贸易公司。
- 实地或视频验厂:重点看加工设备——CNC加工中心、车床、铣床、线切割,以及频率测试、阻抗分析、振幅测量等检测手段。有自主加工能力,焊头周期才可控。
- 是否源头制造商:问清焊头、发生器、机架哪些自制、哪些外协。外协比例高的,交期和改单灵活度都要打折。
- 工程团队规模:非标定制靠人。确认有几名结构工程师、几名工艺工程师,是否1对1对接。
- 行业案例:3C、汽配、医疗、日用品等不同行业对焊接要求差别大,要求提供同类材料的打样记录。
- 出口与合规意识:涉及海外市场时,看对方是否了解不同国家和地区对电气安全与环保的通用要求。这类事项建议按客户具体市场单独沟通确认,不要轻信任何口头承诺。
四、样品怎么判断:打样测试要点
“皇冠造型开模响应快,绒面颜色饱和度高,边缘不脱线,儿童节庆用品客户反馈很好。”
—— 王总(节庆装饰厂)(真实客户评价)
打样是唯一能提前暴露问题的环节,别只看"能不能焊上"。
- 外观检查:熔接线应均匀连续,溢料可控,无发白、烫伤、拉丝、裂纹。
- 强度测试:做拉力和剥离测试并记录数值,与胶粘、热板焊等工艺做横向对比,不要只看"掰不开"。
- 气密测试:气密件用气压衰减法或水浸法,记录泄漏率数值,而不是"看起来不漏"。
- 截面切片:切开看熔深和熔合面积占比,有没有未熔合、气孔。这是判断工艺方案是否成立最硬的一条证据。
- 破坏性观察:合格件的断裂位置应在母材而不是熔接线,断裂在熔接线说明参数偏弱。
- 一致性验证:连续打30–50件,测关键尺寸和拉力波动,看离散度。
- 参数可复制性:换一台同型号设备、换一个操作员,结果是否一致。这决定了量产是否稳定。
- 要一份打样报告:包含频率、功率、振幅、焊接时间、压力、保压时间、材料批次。没有参数记录的样品,等于没有样品。
五、价格陷阱避坑:常见套路
低价往往不是效率高,是配置少。
- 换能器缩水:用翻新压电陶瓷片或小厂换能器,初始能焊,三个月后振幅衰减、批量不良率上升。
- 功率虚标:发生器标称功率高,实际连续输出不足,焊接大件时掉功率。
- 焊头工装二次加价:整机报价不含焊头和夹具,后期单独收费且不透明。谈价时必须问清"交钥匙价"包含哪些。
- 免费打样绑定大单:打样免费但要求承诺年采购量,样品用理想参数手工焊,量产设备达不到。
- 标准机改一改当非标卖:外观改了、行程没改,装不上产线。
- 报价不含运费、安装、培训、税费:多家比价时统一口径,全部折成含税到厂价。
- 保修范围缩水:只保主板不保换能器,而换能器恰恰是损耗件。
- 实操建议:要求提供分项报价单(主机、发生器、焊头、工装、备件、服务),并要求写明易损件单价和交期。
六、售后服务怎么评估
超声波设备是"三分设备七分调试",售后权重不低于机器本身。
- 响应时效:明确电话响应、远程响应、上门响应的时间口径,写进合同。
- 备件能力:常用备件(换能器、变幅杆、气缸、控制板)是否有现货,发货周期多久。
- 工艺支持深度:能不能提供焊接工艺方案设计、参数调试和参数库沉淀,而不只是修机器。
- 培训与SOP:是否提供操作与日常保养SOP、是否现场培训到操作员能独立调参。
- 保修边界:保修期多久、保哪些部件、易损件如何界定。
- 远程支持手段:能否远程查看波形、指导调参